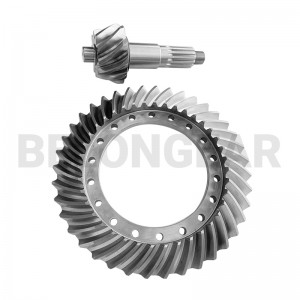
माउंटिंग अंतर संपर्क निश्चित करते
पिच-कोनच्या टोकापासून लोकेटिंग फेसपर्यंतचे माउंटिंग अंतर दाताच्या संपर्काची स्थिती निश्चित करते. जेव्हा हे अंतर बदलते, तेव्हा संपर्क दाताच्या बाजूने सरकतो, म्हणून त्याचे मोजमाप केले जाते, अंदाज लावला जात नाही.


सरळ बेव्हल गियर पिनियन्स
पिनियन हा जोडीतील लहान भाग असतो आणि बेव्हल सेटवर तो चाकापेक्षा जास्त आवर्तने पूर्ण करतो. हा पिनियन 18CrNiMo7-6 पासून बनवलेला आहे, जो ग्लीसन फिनिक्स मशीनवर कापला जातो आणि DIN 8 मापानुसार ग्राइंड केला जातो. त्यानंतर, जोडी बाजारात आणण्यापूर्वी, त्याचे गिअर मेजरिंग सेंटरवर मोजमाप केले जाते.
खालील मूल्ये या वस्तूच्या रेखाचित्रातून घेतली आहेत. जिथे पृष्ठावर सामग्री किंवा दर्जा नमूद केला आहे, तिथे त्याची येथे पुनरावृत्ती केली आहे; बाकी सर्व गोष्टी गृहीत धरल्या जात नाहीत, तर रेखाचित्राच्या पुनरावलोकनादरम्यान तुमच्याकडून निश्चित केल्या जातात.
| वस्तू | हे उत्पादन | हे कसे निश्चित झाले आहे? |
|---|---|---|
| गियर प्रकार | सरळ बेव्हल गियर पिनियन | रेखांकन |
| साहित्य | १८CrNiMo७-६ केस-हार्डनिंग स्टील | सामग्री प्रमाणपत्र |
| कापणे | ग्लीसन फिनिक्स 600HC / 1000HC गिअर मिलिंग | रेखांकन |
| पूर्ण करणे | फिनिक्स 600HG / 800HG / 600HTL वर ग्राउंड | रेखांकन |
| अचूकता | डीआयएन ८, १००० जीएमएम / १५०० जीएमएम मापन केंद्रावर सत्यापित | अचूकता अहवाल |
| पुरवठा व्याप्ती | पिनियन, किंवा पिनियन आणि व्हील यांचा एक जुळलेला संच | रेखांकन |
टीप:या उत्पादन पृष्ठावर आकार किंवा मॉड्यूलची कमाल मर्यादा दिलेली नाही. स्वीकारार्ह आकार प्रत्येक चौकशीनुसार दातांची भूमिती आणि आवश्यक अचूकतेच्या आधारावर तपासला जातो, त्यामुळे कृपया पृष्ठावरून मर्यादा गृहीत धरण्याऐवजी रेखाचित्र पाठवा.
केवळ फोटोवरून बेव्हल गिअरची किंमत अचूकपणे सांगता येत नाही. निश्चित मार्ग, लागणारा वेळ आणि किंमत ठरवण्यासाठी अभियांत्रिकी पुनरावलोकनाला याच बाबींची आवश्यकता असते.
स्ट्रेट बेव्हल ड्राईव्हमध्ये आढळणाऱ्या बहुतेक समस्या दात्यांमुळे नसून, जोडणीमुळे (असेंब्लीमुळे) उद्भवतात. मशीनवर फिटरला या चार मुद्द्यांवर नियंत्रण ठेवणे आवश्यक असते.
पिच-कोनच्या टोकापासून लोकेटिंग फेसपर्यंतचे माउंटिंग अंतर दाताच्या संपर्काची स्थिती निश्चित करते. जेव्हा हे अंतर बदलते, तेव्हा संपर्क दाताच्या बाजूने सरकतो, म्हणून त्याचे मोजमाप केले जाते, अंदाज लावला जात नाही.
फिटिंग करताना गियर आणि पिनियन समायोजित करण्यायोग्य असले पाहिजेत, जेणेकरून ड्रॉइंगवरील बॅकलॅशची श्रेणी निश्चित करता येईल. एक भाग स्थिर ठेवून बसवलेली जोडी सहसा बॅकलॅशच्या मर्यादेबाहेर जाते.
टॉलरन्सच्या मर्यादेत असलेला बॅकलॅशचा आकडा सुद्धा खराब संपर्क लपवू शकतो. दातांवर मार्किंग कंपाऊंड लावल्याने भार प्रत्यक्षात कुठे पडेल हे दिसून येते: टो, हील, रूट किंवा टिप.
बदलीच्या गिअरसाठी, जुळणारे पिनियन, केंद्र अंतर आणि माउंटिंग अंतर यांची खात्री करून घ्यावी लागते. केवळ एका गिअरची नक्कल केल्यास, योग्य प्रकारे न जुळणारा संच तयार होण्याचा धोका असतो.
एका गिअरपेक्षा जोडी अधिक महत्त्वाची आहे:माउंटिंगचे अंतर आणि बॅकलॅश हे जोडलेल्या जोडीचे वैशिष्ट्य आहे. बदली भागाची तपासणी करताना, केवळ झिजलेल्या गिअरची तुलना न करता, जुळणाऱ्या भागाच्या आणि मशीनच्या लेआउटच्या संदर्भात केली पाहिजे.
या स्ट्रेट बेव्हल गिअर पिनियनची निर्मिती प्रक्रिया बेलॉन गिअर श्रेणीतील इतर उत्पादनांप्रमाणेच आहे: ब्लँकची तयारी, मशीनिंग, दाते कापणे, उष्णता प्रक्रिया, लोकेटिंग पृष्ठभागांचे अंतिम ग्राइंडिंग आणि तपासणी. उत्पादन २,००,००० चौरस मीटरच्या प्लांटमध्ये चालते, ज्यात ग्लीसन FT16000 फाईव्ह-ॲक्सिस गिअर मशीनिंग सेंटरचा समावेश आहे, त्यामुळे पुन्हा पुन्हा येणाऱ्या ऑर्डर्ससोबतच प्रोटोटाइप आणि लहान बॅचमधील सेट्ससुद्धा स्वीकारले जातात. हार्डनिंगनंतर स्ट्रेट बेव्हल दाते ग्राइंड केले जात नसल्यामुळे, दातांची भूमिती गिअर प्लेनिंगच्या वेळी निश्चित केली जाते आणि उष्णता प्रक्रियेदरम्यान ती तशीच ठेवली जाते. त्यानंतर, उत्पादनात पाठवण्यापूर्वी अचूकता आणि मेसिंग तपासण्यांद्वारे तिची पडताळणी केली जाते.

तयार होणाऱ्या सरळ बेव्हल गिअरला अनुरूप असा आकार आणि सवलत देऊन ब्लँकला फोर्ज केले जाते, त्यामुळे दातांची खोली एका भरीव बारमधून घेण्याची गरज नसते.

रफ आणि फाइन टर्निंगमुळे ब्लँकला त्याचे बोअर, फेसेस आणि माउंटिंग शोल्डर मिळतात, आणि नंतर ज्या डेटम फेसेसवरून दाते कापले व मोजले जातात, त्या निश्चित होतात.

बेव्हल-विशिष्ट टूलिंगने प्लॅनिंग करून सरळ बेव्हल दाते तयार केले जातात. ही पायरी दातांचा आकार, पिच कोन आणि माउंटिंग अंतर निश्चित करते, ज्यावर ती जोडी अवलंबून असते.

ड्रॉइंगमध्ये नमूद केलेल्या कठीणपणा आणि केस डेप्थपर्यंत पोहोचण्यासाठी कार्ब्युरायझिंग, हार्डनिंग आणि टेम्परिंग केले जाते, आणि तयार झालेल्या ब्लँकमधील विकृती नियंत्रित केली जाते.

उष्णता उपचारानंतर बोअर्स, फेसेस आणि लोकेटिंग डायमीटर्स ग्राइंड केले जातात, जेणेकरून तयार झालेला गिअर बसवल्यावर वापरलेल्या डेटमवर अचूकपणे फिरेल.

कीवे, थ्रेड, छिद्रे आणि इतर दुय्यम वैशिष्ट्ये ड्रॉइंगनुसार मशीन केली जातात, त्यांची स्थिती सहनशीलता (पोझिशन टॉलरन्स) त्याच डेटमवर ठेवली जाते.

सेटवर त्याची ओळख, हीट नंबर किंवा ग्राहक भागाचा संदर्भ चिन्हांकित केलेला असतो, जेणेकरून पॅकिंगनंतर गियर आणि पिनियनचा मागोवा घेता येतो आणि ते एकत्र ठेवता येतात.

भाग स्वच्छ केले जातात, गंजण्यापासून संरक्षित केले जातात आणि आकार व वाहतुकीच्या मार्गानुसार आतील पॅकिंग, पुठ्ठ्याच्या खोक्यात आणि लाकडी पेटीत पॅक केले जातात.

सेट वितरित करण्यापूर्वी, बोअर, फेस, माउंटिंग डिस्टन्स आणि इंटरफेसची परिमाणे ड्रॉइंगनुसार मोजली जातात.

कच्च्या मालाच्या रासायनिक रचनेची आणि यांत्रिक गुणधर्मांची पडताळणी केली जाते आणि बॅचसोबत मटेरियल प्रमाणपत्र जारी केले जाते.

उष्णता उपचारानंतर पृष्ठभागाची कठोरता, केस डेप्थ आणि सूक्ष्मसंरचना तपासली जाते आणि त्याचे परिणाम उष्णता उपचार अहवालावर नोंदवले जातात.

ड्रॉईंगवर नमूद केलेल्या ग्रेडनुसार, गिअर मापन उपकरणावर दातांची अचूकता, रनआउट आणि बॅकलॅश मोजले जातात.

गियर आणि पिनियन यांची जोडीने दातांचा संपर्क आणि कार्यप्रणाली तपासली जाते आणि मेसिंगच्या परिणामाची नोंद केली जाते.
तपासणी उपकरणे:माप आणि गिअरची तपासणी क्लिंगेलनबर्ग CMM आणि P100/P65/P26 गिअर मेजरिंग सेंटर्स, ग्लीसन 1500GMM, तसेच रफनेस आणि फॉर्म टेस्टर्सवर केली जाते, जेणेकरून सेट पॅक करण्यापूर्वी रनआउट, बॅकलॅश आणि टूथ कॉन्टॅक्ट हे ड्रॉईंगनुसार तपासले जातात.
कारखान्यातील दोन क्लिप्स: गिअर प्लेनरवर दाते कापणे, आणि तयार झालेल्या गिअर व पिनियनच्या जोडीची जुळवणी चाचणी.
मध्यम गतीवरील मजबूत काटकोनी ड्राइव्हसाठी सरळ बेव्हल गिअर्स निवडले जातात. बेलॉन खालील उद्योगांना गिअरिंगचा पुरवठा करते; प्रत्येक ॲप्लिकेशनला कशी सेवा दिली जाते हे पाहण्यासाठी क्लिक करा.
 ऑटोमेशन
 रोबोटिक्स
 धातुशास्त्र
 सिमेंट
हे उत्तम कोअर टफनेस असलेले केस-हार्डनिंग स्टील आहे, त्यामुळे दातावर झीज-प्रतिरोधकतेसाठी कठीण पृष्ठभाग आणि बेंडिंग लोडसाठी मजबूत कोअर असतो, जे त्याच्या व्हीलपेक्षा जास्त सायकल्स अनुभवणाऱ्या पिनियनसाठी योग्य ठरते.
या वस्तूसाठी DIN 8 ही दातांच्या अचूकतेची श्रेणी नमूद केली आहे. उच्च श्रेणी म्हणजे अधिक सुस्पष्ट प्रोफाइल आणि पिच नियंत्रण, ज्यामुळे वेगात असताना ट्रान्समिशनमधील त्रुटी आणि आवाज कमी होतो.
हो, पण चाकाचेही मोजमाप घेतले पाहिजे. कॉन्टॅक्ट आणि बॅकलॅश हे त्या जोडीचे गुणधर्म आहेत, त्यामुळे पिनियन चाकाच्या भूमितीनुसार कापले जाते, ते गृहीत धरले जात नाही.
क्लिंगेलनबर्ग आणि ग्लीसन गिअर मापन केंद्रांवर, सेटसोबत येणाऱ्या अचूकता अहवालावर निकालांची नोंद केली जाते.
दोन्ही रेखाचित्रे, माउंटिंगचे अंतर आणि आवश्यक बॅकलॅश प्रदान करा, जेणेकरून पिनियन चाकाशी जुळवून कापला जाईल आणि जोडी म्हणून त्याची पडताळणी केली जाईल.