


मोठेरिंग गियर्सअवजड यंत्रसामग्री, खाणकाम उपकरणे आणि पवन ऊर्जा यांसारख्या विविध औद्योगिक अनुप्रयोगांमध्ये एक आवश्यक घटक आहेत.टर्बाइन. मोठ्या रिंग गिअर्सच्या निर्मिती प्रक्रियेमध्ये त्यांची गुणवत्ता, टिकाऊपणा आणि अचूकता सुनिश्चित करण्यासाठी अनेक महत्त्वपूर्ण टप्पे समाविष्ट असतात.
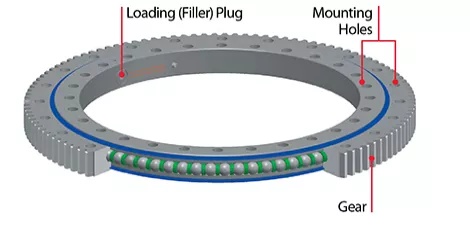
१. उच्च-गुणवत्तेच्या कच्च्या मालाची निवड. सामान्यतः, उत्पादक अलॉय स्टील किंवा कार्बन स्टीलचा वापर करतात, जेणेकरून गीअर्स जास्त भार सहन करू शकतील.
भार आणि कठोर कार्य परिस्थिती. त्यानंतर निवडलेल्या सामग्रीची प्रक्रियेपूर्वी, त्यातील कोणत्याही दोषांसाठी किंवा अशुद्धतेसाठी काळजीपूर्वक तपासणी केली जाते.
पुढे.
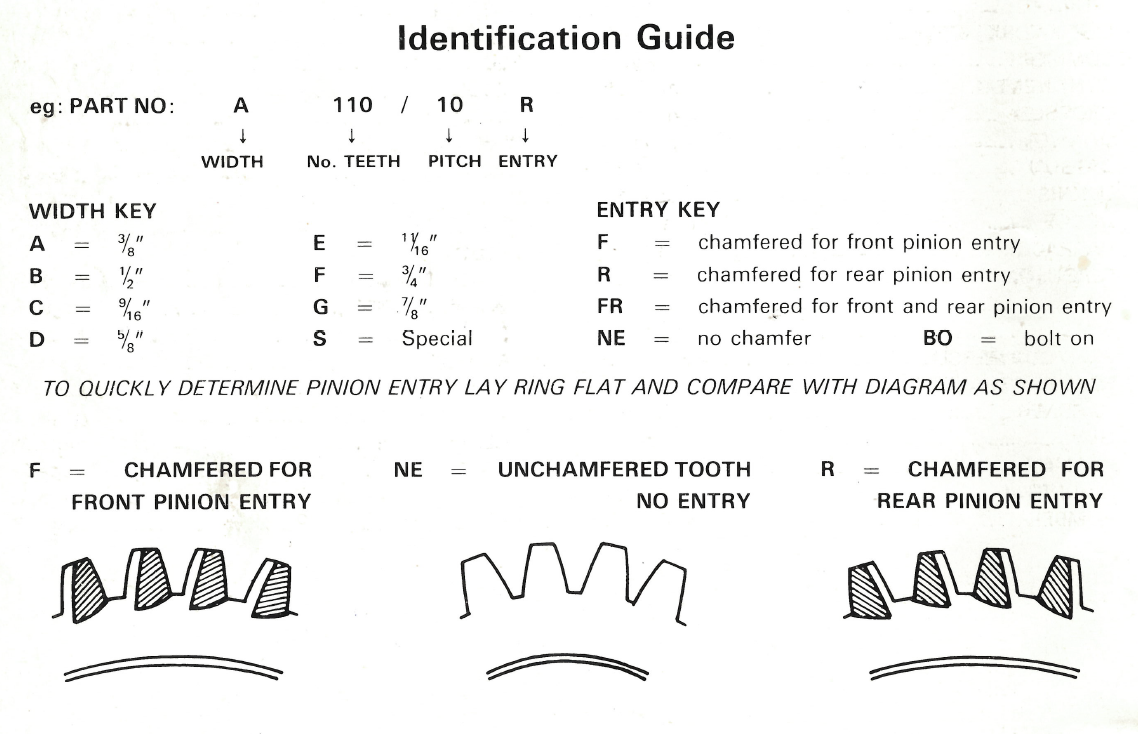
२. त्याला इच्छित आकार देण्यासाठी त्यावर अनेक मशीनिंग प्रक्रिया केल्या जातात. यामध्ये टर्निंग, मिलिंग आणि ड्रिलिंग यांचा समावेश असतो.
मोठ्या रिंग गिअरची मूलभूत रचना. गिअरचे आकारमान आणि सहनशीलता (टॉलरन्स) मानकांची पूर्तता करतात याची खात्री करण्यासाठी, या टप्प्यावर अचूक मशीनिंग अत्यंत महत्त्वाचे आहे.
आवश्यक तपशील.
३. उष्णता उपचार. मोठ्या वस्तूंचे यांत्रिक गुणधर्म वाढवण्यासाठी ही प्रक्रिया आवश्यक आहे.रिंग गियरजसे की कडकपणा आणि मजबुती.
पदार्थाचे इच्छित गुणधर्म प्राप्त करण्यासाठी कार्ब्युरायझिंग, क्वेंचिंग आणि टेम्परिंग यांसारख्या उष्णता प्रक्रिया पद्धती वापरल्या जातात, ज्यामुळे पदार्थाची गुणवत्ता सुनिश्चित होते.
उपकरणे जड भार सहन करू शकतात आणि झीज व थकव्याला प्रतिकार करतात.
४. ग्राइंडिंग आणि होनिंगसह अनेक फिनिशिंग प्रक्रिया केल्या जातात. या प्रक्रिया आवश्यक पृष्ठभाग फिनिश मिळविण्यात मदत करतात आणि
अचूकता, ज्यामुळे गिअर वापरात असताना त्याचे सुरळीत आणि कार्यक्षम संचालन सुनिश्चित होते.
५. ते विनिर्दिष्ट मानकांची पूर्तता करते याची खात्री करण्यासाठी कठोर गुणवत्ता नियंत्रण उपाययोजना केल्या जातात. यामध्ये आकारमानाची तपासणी समाविष्ट आहे,
सामग्रीची चाचणी, आणि त्यातील दोष किंवा अनियमितता ओळखण्यासाठी विनाशक नसलेली चाचणी.
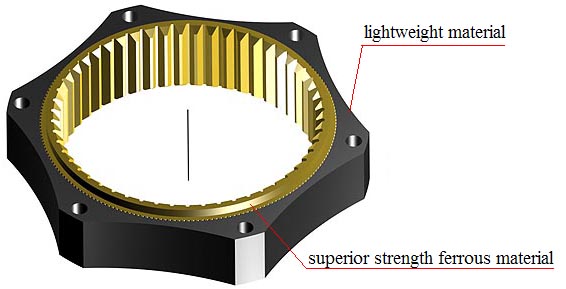
निष्कर्षतः, मोठ्या उत्पादन प्रक्रियेतरिंग गियर्सयात सामग्रीच्या निवडीपासून ते अचूक यंत्रणापर्यंत अनेक महत्त्वाच्या टप्प्यांचा समावेश होतो.
उष्णता प्रक्रिया, अंतिम रूप देणे आणि गुणवत्ता नियंत्रण. अंतिम उत्पादन कठोर आवश्यकता पूर्ण करते हे सुनिश्चित करण्यासाठी प्रत्येक टप्पा आवश्यक आहे.
औद्योगिक अनुप्रयोगांमध्ये टिकाऊपणा, अचूकता आणि विश्वसनीयता.
पोस्ट करण्याची वेळ: २४ मे २०२४