01

फोर्जिंग
आकाराच्या जवळ घडवलेला साचा; कणांचा प्रवाह दाताच्या मुळाच्या दिशेने असतो.


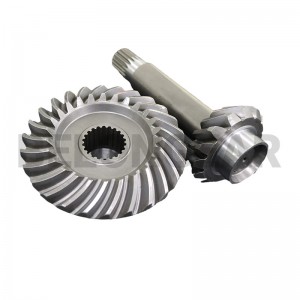
तंबाखू प्रक्रिया लाइन्स स्वच्छ वातावरणात सतत चालू असतात, त्यामुळे ड्राइव्हची तपासणी त्याच्या सुरळीतपणावर आणि झीजेचे कण न गळण्यावर केली जाते. एकात्मिक शाफ्टसह ग्राउंड स्पायरल बेव्हल सेटमुळे तो टप्पा संक्षिप्त आणि अंदाजे राहतो.
स्पायरल बेव्हल गिअरची व्याख्या त्याच्या परिमाणांइतकीच, त्याच्या दाताच्या फिनिशिंगवरूनही ठरते. गिअर बनवण्याची पद्धत साध्य करता येणारी अचूकता, आवाज आणि खर्च ठरवते, त्यामुळे हे काम प्रत्यक्ष कारखान्यात सोपवण्याऐवजी, रेखाचित्र प्रसिद्ध करण्यापूर्वीच त्यावर सहमती दर्शवली जाते.
| मार्ग | दात कसा तयार केला जातो | जेव्हा निवडले | मर्यादा |
|---|---|---|---|
| ग्लीसनने लॅप पूर्ण केला | ग्लीसन लॅपरवर दाते कापले जातात, कठीण केले जातात आणि नंतर जुळणाऱ्या जोड्यांमध्ये लॅप केले जातात. ही जोडी अपघर्षक कंपाऊंडसह एकत्र चालवली जाते, जेणेकरून केवळ कटरने सोडलेल्या जागेपुरता संपर्क न होता, संपूर्ण दातावर संपर्क विकसित होतो. | मध्यम गतीने शांतपणे चालणे; मोठा आवाज; पारंपरिक ऑटोमोटिव्ह आणि गिअरमोटरचा मार्ग. | लॅपिंगमुळे संपर्क सुधारतो, कापलेल्या दातांची भूमिती नाही, त्यामुळे साध्य करता येणारी अचूकता कठिनीकरणापूर्वीच निश्चित केली जाते. |
| ग्लीसन ग्राउंडहे पान | कठिनीकरणानंतर दाताच्या बाजू ग्लीसन ग्राइंडरवर घासल्या जातात. ग्राइंडिंगमुळे कठिनीकरणामुळे आलेला विरूपणपणा दुरुस्त होतो, त्यामुळे संपर्क पुन्हा प्रस्थापित करण्यासाठी लॅपिंगवर अवलंबून राहण्याऐवजी, तयार झालेला दात एका निश्चित प्रोफाइल टॉलरन्सच्या आत राहतो. | लॅपिंगपेक्षा जास्त वेग, अधिक अचूकता आणि कमी आवाज; सतत चालणाऱ्या गिअरबॉक्सेससाठी हाच मार्ग आहे. | ग्राइंडिंग ही एक संथ आणि खर्चिक फिनिशिंगची पायरी आहे, त्यामुळे जिथे अचूकता आवश्यक असते तिथेच तिची निवड केली जाते. |
| क्लिंगेलनबर्ग हार्ड कट | दात मऊ असताना रफ कट केले जातात, कठीण केले जातात आणि नंतर क्लिंगेलनबर्ग मशीनवर हार्ड कटिंग करून फिनिशिंग केले जाते. कठीण केलेला दात कापल्यामुळे वेगळी ग्राइंडिंग प्रक्रिया टाळता येते आणि दाताचा पृष्ठभाग ग्राइंडिंगच्या खुणांपासून मुक्त राहतो. | जेथे ग्राइंडिंग करणे अवघड असते अशा ठिकाणी हार्ड फिनिशिंगसाठी, आणि क्लिंगेलनबर्ग-सिस्टम भूमितीसाठी. | सॉफ्ट रफ कटमुळे योग्य स्टॉक शिल्लक राहणे आवश्यक असल्याने, रफ आणि हार्ड कटिंगचे नियोजन एकच ऑपरेशन म्हणून केले जाते. |
खालील मूल्ये या वस्तूच्या रेखाचित्रावरून घेतली आहेत. जिथे पृष्ठावर सामग्री किंवा अचूकतेचा दर्जा नमूद केला आहे, तिथे त्याची येथे पुनरावृत्ती केली आहे; बाकी सर्व गोष्टी कॅटलॉगमधून गृहीत धरण्याऐवजी, रेखाचित्राच्या पुनरावलोकनादरम्यान तुमच्याकडून निश्चित केल्या जातात.
| वस्तू | हे उत्पादन | हे कसे निश्चित झाले आहे? |
|---|---|---|
| गियर प्रकार | एकात्मिक शाफ्टसह स्पायरल बेव्हल गियर | रेखांकन |
| पूर्ण करणे | कडक झाल्यावर दात घासले | अचूकता अहवाल |
| साहित्य | केस-हार्डनिंग मिश्रधातू स्टीलला ड्रॉइंगसाठी | सामग्री प्रमाणपत्र |
| कर्तव्य | स्वच्छ वातावरणात सतत प्रक्रिया ड्राइव्ह | रेखांकन |
| अचूकता | रेखाचित्रानुसार; गियरच्या केंद्रावर पडताळणी केली. | अचूकता अहवाल |
| पुरवठा व्याप्ती | गियर आणि पिनियन सेट, निर्दिष्ट केल्यानुसार शाफ्ट अविभाज्य | मेशिंग अहवाल |
शाफ्ट-इंटिग्रल गिअरमुळे एक इंटरफेस काढून टाकला जातो, ज्यामुळे किंमत आणि लीड टाइम दोन्ही बदलतात.
एकात्मिक शाफ्टमुळे जोडणीची एक पायरी वाचते, परंतु त्यासाठी जास्त मशीनिंग आणि मोठा ब्लँक लागतो.
कीवे, थ्रेड्स आणि बेअरिंग सीट्समुळे सीएनसीचा वेळ आणि टॉलरन्सचा धोका वाढतो.
कडक निकष म्हणजे अंतिम तपासणीची दुसरी फेरी आणि अधिक वेळ चालणारी तपासणी.
जिथे उत्पादन रेषा स्वच्छ असते, तिथे स्वच्छता आणि पॅकिंगचे नियम नेहमीपेक्षा अधिक कडक असतात.
स्पायरल बेव्हल ड्राइव्हबद्दलच्या बहुतेक तक्रारी दातांऐवजी त्याच्या जोडणीतून येतात. मशीनवर फिटरला या तीन बाबींवर नियंत्रण ठेवावे लागते.
ग्राइंडिंग स्टॉकने दात कापला जातो, त्याला कठीण केले जाते, आणि नंतर प्रोफाइलमध्ये ग्राइंड केले जाते. ग्राइंडिंगमुळे उष्णता उपचाराने राहिलेला विरूपणपणा दुरुस्त होतो, त्यामुळे अंतिम अचूकता भट्टीवर अवलंबून नसते.
आकाराच्या जवळ घडवलेला साचा; कणांचा प्रवाह दाताच्या मुळाच्या दिशेने असतो.

बोर, फेसेस आणि माउंटिंग शोल्डर हे कटिंग आणि मेजरमेंट डेटम म्हणून वळवले होते.

दात थोडेसे वरच्या बाजूला कापलेले आहेत, त्यामुळे कडक झाल्यावर ग्राइंडिंगमध्ये काढण्यासाठी स्टॉक शिल्लक राहतो.

निर्दिष्ट केस डेप्थपर्यंत कार्ब्युरायझिंग आणि हार्डनिंग करणे, तसेच फ्लँक्सवर ग्राइंडिंग स्टॉक शिल्लक ठेवणे.

सर्वप्रथम डेटम घासले जातात, कारण दात त्यांच्या सापेक्षतेने घासला जातो.

उष्णता उपचाराने आलेला विकृतीकरण दुरुस्त करून, फ्लँक्सना ग्लीसन ग्राइंडरवर अंतिम आकार देण्यात आला.
मार्गावर कोणत्या तपासण्या लागू होतील हे ठरवले जाते. प्रत्येक सेटचे गिअर सेंटरवर मोजमाप केले जाते आणि जोडी एकमेकांत जुळवली जाते, आणि त्याचे निकाल अंतर्गतरीत्या ठेवण्याऐवजी मालासोबत दिले जातात.

ड्रॉइंगनुसार बोअर, फेस आणि माउंटिंगचे अंतर.परिमाण अहवाल

कच्च्या बारचे रासायनिक आणि यांत्रिक गुणधर्म.सामग्री प्रमाणपत्र

कठिनीकरणानंतर पृष्ठभागाची कठोरता.उष्णता उपचार अहवाल

दाताजवळील केस डेप्थ आणि मायक्रोस्ट्रक्चर.उष्णता उपचार अहवाल

ग्राउंडच्या बाजूचा खडबडीतपणा, गिअरच्या आवाजाचे मुख्य कारण.खडबडीतपणा अहवाल

गियर मापन केंद्रावरील प्रोफाइल, लीड आणि पिच.अचूकता अहवाल

जोडीवरील संपर्क नमुना आणि बॅकलॅश.मेशिंग अहवाल
वेगात असताना सुरळीत काटकोनी प्रेषणासाठी स्पायरल बेव्हल गिअर्सची निवड केली जाते. बेलॉन या उद्योगांना गिअरिंगचा पुरवठा करते.
 अन्न आणि पेय
 ऑटोमेशन
 रोबोटिक्स
 सिमेंट
हे एक कपलिंग इंटरफेस काढून टाकते आणि गिअरला त्याच्या बेअरिंग्जसोबत एकाच केंद्रावर ठेवते, जे एका कॉम्पॅक्ट प्रोसेसिंग ड्राइव्हसाठी योग्य ठरते.
याचा फायदा होतो. घासलेल्या दाताला त्याचे अंतिम स्वरूप लगेच मिळते, त्यामुळे दाताला स्थिर होण्यासाठी लागणारा वेळ आणि त्यामुळे निर्माण होणारा कचरा टाळता येतो.
गियर आणि शाफ्ट रेखाचित्रानुसार मशीन केले जातात. बेअरिंग्ज आणि हाऊसिंग मशीन बनवणाऱ्याकडेच राहतात.
होय, रेखाचित्रावरून किंवा विद्यमान भागाचे मोजमाप करून, शाफ्टची परिमाणे आणि गिअरचे संदर्भबिंदू एकत्र निश्चित करून.
माउंटिंगचे अंतर आणि कार्यासोबत ड्रॉइंग किंवा वापरलेली जोडी पाठवा. त्यानंतर मशीनला प्रत्यक्षात काय आवश्यक आहे, त्यानुसार मार्ग, साहित्य आणि अचूकतेची पुष्टी केली जाऊ शकते.