01

फोर्जिंग
ब्लँकला जवळजवळ अंतिम आकारात फोर्ज केले जाते, जेणेकरून दाताच्या मुळाशी लाकडाच्या रेषांचा प्रवाह अखंड राहील.


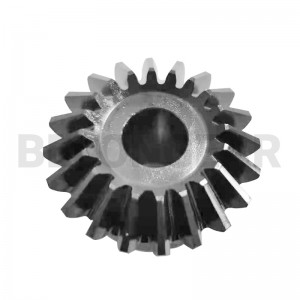
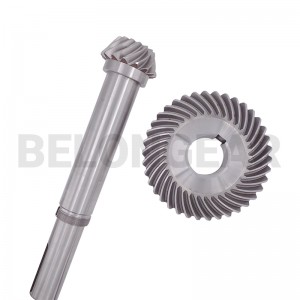
पिनियन हा लहान भाग असतो आणि तो चाकापेक्षा जास्त वेळा फिरतो, त्यामुळे तो सहसा आधी झिजतो. त्याला त्याच्या चाकासोबत जुळणाऱ्या संचात पुरवल्यामुळे, बदली करताना आवाज येत नाही.
स्पायरल बेव्हल गिअरची व्याख्या त्याच्या परिमाणांइतकीच, त्याच्या दाताच्या फिनिशिंगवरूनही ठरते. गिअर बनवण्याची पद्धत साध्य करता येणारी अचूकता, आवाज आणि खर्च ठरवते, त्यामुळे हे काम प्रत्यक्ष कारखान्यात सोपवण्याऐवजी, रेखाचित्र प्रसिद्ध करण्यापूर्वीच त्यावर सहमती दर्शवली जाते.
| मार्ग | दात कसा तयार केला जातो | जेव्हा निवडले | मर्यादा |
|---|---|---|---|
| ग्लीसनने लॅप पूर्ण केलाहे पान | ग्लीसन लॅपरवर दाते कापले जातात, कठीण केले जातात आणि नंतर जुळणाऱ्या जोड्यांमध्ये लॅप केले जातात. ही जोडी अपघर्षक कंपाऊंडसह एकत्र चालवली जाते, जेणेकरून केवळ कटरने सोडलेल्या जागेपुरता संपर्क न होता, संपूर्ण दातावर संपर्क विकसित होतो. | मध्यम गतीने शांतपणे चालणे; मोठा आवाज; पारंपरिक ऑटोमोटिव्ह आणि गिअरमोटरचा मार्ग. | लॅपिंगमुळे संपर्क सुधारतो, कापलेल्या दातांची भूमिती नाही, त्यामुळे साध्य करता येणारी अचूकता कठिनीकरणापूर्वीच निश्चित केली जाते. |
| ग्लीसन ग्राउंड | कठिनीकरणानंतर दाताच्या बाजू ग्लीसन ग्राइंडरवर घासल्या जातात. ग्राइंडिंगमुळे कठिनीकरणामुळे आलेला विरूपणपणा दुरुस्त होतो, त्यामुळे संपर्क पुन्हा प्रस्थापित करण्यासाठी लॅपिंगवर अवलंबून राहण्याऐवजी, तयार झालेला दात एका निश्चित प्रोफाइल टॉलरन्सच्या आत राहतो. | लॅपिंगपेक्षा जास्त वेग, अधिक अचूकता आणि कमी आवाज; सतत चालणाऱ्या गिअरबॉक्सेससाठी हाच मार्ग आहे. | ग्राइंडिंग ही एक संथ आणि खर्चिक फिनिशिंगची पायरी आहे, त्यामुळे जिथे अचूकता आवश्यक असते तिथेच तिची निवड केली जाते. |
| क्लिंगेलनबर्ग हार्ड कट | दात मऊ असताना रफ कट केले जातात, कठीण केले जातात आणि नंतर क्लिंगेलनबर्ग मशीनवर हार्ड कटिंग करून फिनिशिंग केले जाते. कठीण केलेला दात कापल्यामुळे वेगळी ग्राइंडिंग प्रक्रिया टाळता येते आणि दाताचा पृष्ठभाग ग्राइंडिंगच्या खुणांपासून मुक्त राहतो. | जेथे ग्राइंडिंग करणे अवघड असते अशा ठिकाणी हार्ड फिनिशिंगसाठी, आणि क्लिंगेलनबर्ग-सिस्टम भूमितीसाठी. | सॉफ्ट रफ कटमुळे योग्य स्टॉक शिल्लक राहणे आवश्यक असल्याने, रफ आणि हार्ड कटिंगचे नियोजन एकच ऑपरेशन म्हणून केले जाते. |
खालील मूल्ये या वस्तूच्या रेखाचित्रावरून घेतली आहेत. जिथे पृष्ठावर सामग्री किंवा अचूकतेचा दर्जा नमूद केला आहे, तिथे त्याची येथे पुनरावृत्ती केली आहे; बाकी सर्व गोष्टी कॅटलॉगमधून गृहीत धरण्याऐवजी, रेखाचित्राच्या पुनरावलोकनादरम्यान तुमच्याकडून निश्चित केल्या जातात.
| वस्तू | हे उत्पादन | हे कसे निश्चित झाले आहे? |
|---|---|---|
| गियर प्रकार | जुळणाऱ्या चाकासह स्पायरल बेव्हल पिनियन | रेखांकन |
| पूर्ण करणे | एकसारखी जोडी म्हणून मागे पडले | मेशिंग अहवाल |
| साहित्य | केस-हार्डनिंग मिश्रधातू स्टीलला ड्रॉइंगसाठी | सामग्री प्रमाणपत्र |
| कर्तव्य | सामान्य यंत्रसामग्रीमध्ये काटकोन घट | रेखांकन |
| अचूकता | रेखाचित्राकडे; जोडीवर संपर्क सत्यापित झाला. | अचूकता अहवाल |
| पुरवठा व्याप्ती | पिनियन, व्हील किंवा जुळणारा संच | मेशिंग अहवाल |
पिनियनची किंमत जुळणारे चाक आधीपासून अस्तित्वात आहे की नाही यावर अवलंबून असते.
विद्यमान व्हीलशी जुळवून घेण्यासाठी पिनियन कापण्याकरिता, आधी व्हीलचे माप घ्यावे लागते, ज्यामुळे एक पायरी वाढते.
जुळलेला संच जुळणीचा धोका टाळतो आणि सहसा अधिक फायदेशीर ठरतो.
लहान पिनियनवरील उच्च गुणोत्तर भूमितीला तिच्या मर्यादेकडे घेऊन जाते.
मूळ भागासोबत जोडीने खरेदी केलेले सुटे भाग, एकाच बदली भागापेक्षा जास्त काळ टिकतात.
स्पायरल बेव्हल ड्राइव्हबद्दलच्या बहुतेक तक्रारी दातांऐवजी त्याच्या जोडणीतून येतात. मशीनवर फिटरला या तीन बाबींवर नियंत्रण ठेवावे लागते.
दात कापला जातो, कठीण केला जातो आणि नंतर त्याच्याच पिनियनवर घासून गुळगुळीत केला जातो. घासल्यामुळेच पृष्ठभागावर संपर्क निर्माण होतो, त्यामुळे तयार झालेली जोडी अदलाबदल करण्यायोग्य न राहता जुळणारी बनते.
ब्लँकला जवळजवळ अंतिम आकारात फोर्ज केले जाते, जेणेकरून दाताच्या मुळाशी लाकडाच्या रेषांचा प्रवाह अखंड राहील.

बोअर, फेसेस आणि माउंटिंग शोल्डर वळवलेले असतात; हेच ते आधारबिंदू बनतात ज्यांच्या आधारे दाते कापले जातात आणि मोजले जातात.

ड्रॉइंगमधील पिच कोन आणि माउंटिंग अंतरावर ग्लीसन मशीनवर सर्पिल दाते कापले जातात.

निर्दिष्ट केलेल्या केस डेप्थ आणि कोअर हार्डनेसपर्यंत कार्ब्युरायझिंग, हार्डनिंग आणि टेम्परिंग करणे.

हार्डनिंग केल्यानंतर बोअर आणि लोकेटिंग डायमीटर ग्राइंड केले जातात, जेणेकरून गिअर त्याच्या डेटमवर अचूकपणे फिरेल.

ड्रॉइंगनुसार मशीन केलेले की-वे, थ्रेड्स आणि ड्रिल केलेले भाग.

अपघर्षक कंपाऊंड वापरून जोडीला एकमेकांवर घासले जाते, ज्यामुळे संपर्क निर्माण होतो आणि बॅकलॅश स्थिर होतो.

ओळख आणि हीट नंबर चिन्हांकित करा जेणेकरून पॅकिंग दरम्यान लॅप केलेली जोडी एकत्र राहील.

स्वच्छ करून, गंजरोधक बनवून आतील खोक्यात, पुठ्ठ्याच्या खोक्यात आणि लाकडी पेटीत पॅक केलेले.
मार्गावर कोणत्या तपासण्या लागू होतील हे ठरवले जाते. प्रत्येक सेटचे गिअर सेंटरवर मोजमाप केले जाते आणि जोडी एकमेकांत जुळवली जाते, आणि त्याचे निकाल अंतर्गतरीत्या ठेवण्याऐवजी मालासोबत दिले जातात.

ड्रॉइंगनुसार बोअर, फेस आणि माउंटिंगचे अंतर.परिमाण अहवाल

कच्च्या बारचे रासायनिक आणि यांत्रिक गुणधर्म.सामग्री प्रमाणपत्र

कठिनीकरण आणि टेम्परिंगनंतरची पृष्ठभागाची कठोरता.उष्णता उपचार अहवाल

दाताजवळील केस डेप्थ आणि मायक्रोस्ट्रक्चर.उष्णता उपचार अहवाल

लॅपिंगनंतर बाजूचा भाग खडबडीत होतो, ज्यामुळे आवाज येतो.खडबडीतपणा अहवाल

गिअर मापन केंद्रावरील दातांची अचूकता आणि रनआउट.अचूकता अहवाल

जोडलेल्या जोडीवरील संपर्क नमुना आणि बॅकलॅश.मेशिंग अहवाल
वेगात असताना सुरळीत काटकोनी प्रेषणासाठी स्पायरल बेव्हल गिअर्सची निवड केली जाते. बेलॉन या उद्योगांना गिअरिंगचा पुरवठा करते.
 ऑटोमेशन
 बांधकाम
 शेती
 अन्न आणि पेय
ते लहान असल्यामुळे आणि चाकाच्या प्रत्येक फेऱ्यात जास्त वेळा फिरत असल्यामुळे, ते जास्त फेऱ्या पूर्ण करते आणि जास्त गरम होते.
हो, पण चाकाचे माप घ्यावे लागते जेणेकरून पिनियन त्यानुसार कापता येईल. केवळ स्वतःच्याच रेखाचित्रानुसार कापलेले पिनियन झिजलेल्या चाकाशी जुळेलच असे नाही.
आकारमान, अचूकता आणि मेशिंग अहवाल, तसेच मटेरियल आणि उष्णता उपचार नोंदी.
होय. माउंटिंगच्या अंतरासह रेखाचित्रे किंवा वापरलेली जोडी पाठवा, आणि तो सेट त्या आराखड्यानुसार कापला जाईल.
माउंटिंगचे अंतर आणि कार्यासोबत ड्रॉइंग किंवा वापरलेली जोडी पाठवा. त्यानंतर मशीनला प्रत्यक्षात काय आवश्यक आहे, त्यानुसार मार्ग, साहित्य आणि अचूकतेची पुष्टी केली जाऊ शकते.